打孔、台阶、切边:大尺寸球面透镜的异形特征与工艺选择
2026-10-27
光学设计输出了一片完美的大口径球面透镜,却装不进镜框,光路要从透镜中心穿过,镜座需要轴向硬限位,外包络容不下完整圆形口径。这时设计者面临选择:加机械转接件,还是直接改透镜。机械转接意味着多一层装配公差、多一组可能松动的界面。异形球面透镜的价值就在于让光学件自身承担一部分机械功能,把累积公差从装配链里拿掉。
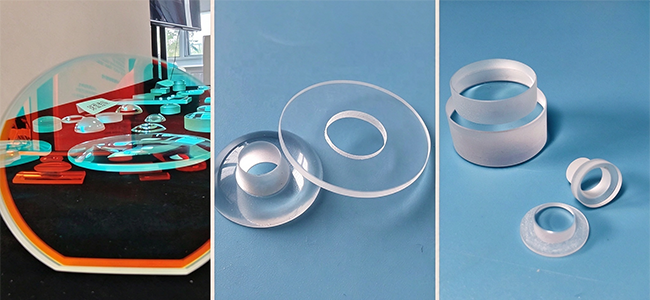
左利亚光电的加工线上,打孔、台阶、切边三类球面透镜的询价单背后,往往是同一个问题换了一种问法:“能不能让透镜自己解决定位?”
打孔球面透镜:孔轴角度比孔径更容易出问题
孔通常服务于两种目的:让光路穿过,或让定位销穿过。两者对孔的要求不同,但共同的陷阱是孔轴与透镜光轴的夹角偏差。短光路中零点几度看不出来,但大口径长焦系统中,孔轴偏离光轴哪怕0.1°,经过后续元件传递,光斑偏移就可能累积到不可忽略。因此图纸中孔位公差相对于透镜光轴的标注方式,比孔径公差本身更需要确认。
材料在这里开始分化。K9工艺成熟,打孔的尺寸一致性和孔壁光洁度在常规研磨下可控。石英硬度高,超声加工可行但效率低于K9,成本相应抬升。氟化钙的解理倾向使机械钻孔极易在孔口引发微崩缺,工艺路线需要更保守的参数或特种加工方式。我们在氟化钙球面透镜加工中,对打孔特征通常会提前确认孔壁崩边的验收标准,因为这类材料的边缘状态与K9不在同一个参照系里。
另有一个易被图纸忽略的变体:打孔球面平凹反射镜。光不穿过基底,孔壁散射不影响透射波前,但孔边缘是否侵入有效反射口径、膜层在孔壁的覆盖状态,需要单独定义。
台阶球面透镜:台阶面就是轴向定位基准
传统装调靠镜座内孔配合定心、压圈或隔圈顶住轴向,每一个环节都在往轴向误差里加码,口径越大越难压住。台阶球面透镜在非通光区加工出精确深度的台阶面,装配时直接与镜座端面贴合,轴向位置由台阶深度决定。台阶深度公差和台肩面对光轴的垂直度,取代了原来一长串机械公差链。大口径镜座本身的加工精度和成本都在上升,把精度负担转移到一个可在光学加工阶段确定性保证的特征上,往往更划算。客户最关心的通常不是台阶能做到多少毫米,而是深度公差带和台肩面面型,这两项直接决定装调时是否需要补偿垫片。
材料权重在这里与打孔不同:台阶是大面积轴向定位面,尺寸稳定性比可加工性更重要。K9热膨胀系数偏大,常温静态使用问题不大,高低温循环工况下需把台阶深度变化纳入公差预算;石英低一个量级,温度敏感场景更稳妥;氟化钙热膨胀系数同样偏高且材料较软,台阶面边缘保护需在工艺中额外留意。
切边球面透镜:定心磨边和异形切边是两回事
定心磨边的目的是让外圆与光轴同轴,产出仍是完整圆形透镜,只是外径磨到精确尺寸。异形轮廓切边是在定心完成后切除部分边缘,形成非完整圆口径,用于矩形封装、阵列排布或避开机械干涉。两者工艺逻辑完全不同:前者以光轴为基准修外圆,后者以光轴为基准切除指定区域。
对大尺寸透镜,切边的挑战不在切除本身,而在切除后剩余口径的定心状态是否保持。已抛光的透镜在切边工序中若夹持力或切削力引入新应力,面型可能微小变化。因此切边放在抛光前还是抛光后,取决于径厚比和面型公差要求。
浮法玻璃在这个品类中有位置:原型验证或波前要求不极端时,成本优势让它成为合理起点;但进入正式系统、需要镀膜和长期环境稳定性时,K9或石英的基底质量会拉开差距。交付中我们通常会建议客户在图纸阶段就明确切边轮廓尺寸公差、边缘崩边容忍度、以及是否需要补充倒角或抛光边缘。
图纸标注:基准要统一
三种异形化手段的最终目的一致:减少透镜与镜座之间的中间环节,把对准和定位功能收进光学件本身。
共同的图纸陷阱是特征的位置公差标注基准。打孔的孔位、台阶的台肩、切边的轮廓,相对于透镜光轴的位置关系才是光路对准的依据。若标注在基底背面或外圆上,加工时没问题,装调时基准就对不上。我们在图纸评审时通常会先确认这几个特征是否共享同一个光轴基准,共享意味着可在一次装夹或一套工装体系内完成,基准链短、累积误差可控;若分别标注在不同工艺基准上,沟通重点就变成如何在加工流程中建立转换关系。这中间不少细节要根据具体图纸来定,我们也不敢说每种情况都有现成答案。
材料选择最终服从于基准链的稳定性:K9够用不必上石英,氟化钙能避开打孔就尽量避开,浮法玻璃只在它不拖累基准精度的场景里出场。
图纸阶段建议核对:
打孔:孔轴与光轴的夹角公差是否明确?孔壁崩边或微裂纹的验收标准是否与材料匹配?
台阶:深度公差和台肩面对光轴的垂直度,是否足以替代原有机械调整环节?
切边:工序在抛光前还是抛光后,是否根据径厚比和面型要求确定?边缘是否需要二次处理?
基准统一:所有异形特征是否相对于同一个光轴基准标注?若不是,加工流程中如何建立转换?
左利亚光电位于长春,做光学元件与激光配件的定制加工。上面这些关于打孔、台阶、切边在 K9、石英、氟化钙、浮法玻璃上的讨论,更多是我们日常加工中积累的一些经验,未必覆盖所有设计场景。如果您的图纸里有拿不准的异形特征,欢迎在图纸阶段和我们一起对一对验收标准,早一点聊,总比样品做出来再讨论“能不能修”要从容一些。
左利亚光电的加工线上,打孔、台阶、切边三类球面透镜的询价单背后,往往是同一个问题换了一种问法:“能不能让透镜自己解决定位?”
打孔球面透镜:孔轴角度比孔径更容易出问题
孔通常服务于两种目的:让光路穿过,或让定位销穿过。两者对孔的要求不同,但共同的陷阱是孔轴与透镜光轴的夹角偏差。短光路中零点几度看不出来,但大口径长焦系统中,孔轴偏离光轴哪怕0.1°,经过后续元件传递,光斑偏移就可能累积到不可忽略。因此图纸中孔位公差相对于透镜光轴的标注方式,比孔径公差本身更需要确认。
材料在这里开始分化。K9工艺成熟,打孔的尺寸一致性和孔壁光洁度在常规研磨下可控。石英硬度高,超声加工可行但效率低于K9,成本相应抬升。氟化钙的解理倾向使机械钻孔极易在孔口引发微崩缺,工艺路线需要更保守的参数或特种加工方式。我们在氟化钙球面透镜加工中,对打孔特征通常会提前确认孔壁崩边的验收标准,因为这类材料的边缘状态与K9不在同一个参照系里。
另有一个易被图纸忽略的变体:打孔球面平凹反射镜。光不穿过基底,孔壁散射不影响透射波前,但孔边缘是否侵入有效反射口径、膜层在孔壁的覆盖状态,需要单独定义。
台阶球面透镜:台阶面就是轴向定位基准
传统装调靠镜座内孔配合定心、压圈或隔圈顶住轴向,每一个环节都在往轴向误差里加码,口径越大越难压住。台阶球面透镜在非通光区加工出精确深度的台阶面,装配时直接与镜座端面贴合,轴向位置由台阶深度决定。台阶深度公差和台肩面对光轴的垂直度,取代了原来一长串机械公差链。大口径镜座本身的加工精度和成本都在上升,把精度负担转移到一个可在光学加工阶段确定性保证的特征上,往往更划算。客户最关心的通常不是台阶能做到多少毫米,而是深度公差带和台肩面面型,这两项直接决定装调时是否需要补偿垫片。
材料权重在这里与打孔不同:台阶是大面积轴向定位面,尺寸稳定性比可加工性更重要。K9热膨胀系数偏大,常温静态使用问题不大,高低温循环工况下需把台阶深度变化纳入公差预算;石英低一个量级,温度敏感场景更稳妥;氟化钙热膨胀系数同样偏高且材料较软,台阶面边缘保护需在工艺中额外留意。
切边球面透镜:定心磨边和异形切边是两回事
定心磨边的目的是让外圆与光轴同轴,产出仍是完整圆形透镜,只是外径磨到精确尺寸。异形轮廓切边是在定心完成后切除部分边缘,形成非完整圆口径,用于矩形封装、阵列排布或避开机械干涉。两者工艺逻辑完全不同:前者以光轴为基准修外圆,后者以光轴为基准切除指定区域。
对大尺寸透镜,切边的挑战不在切除本身,而在切除后剩余口径的定心状态是否保持。已抛光的透镜在切边工序中若夹持力或切削力引入新应力,面型可能微小变化。因此切边放在抛光前还是抛光后,取决于径厚比和面型公差要求。
浮法玻璃在这个品类中有位置:原型验证或波前要求不极端时,成本优势让它成为合理起点;但进入正式系统、需要镀膜和长期环境稳定性时,K9或石英的基底质量会拉开差距。交付中我们通常会建议客户在图纸阶段就明确切边轮廓尺寸公差、边缘崩边容忍度、以及是否需要补充倒角或抛光边缘。
图纸标注:基准要统一
三种异形化手段的最终目的一致:减少透镜与镜座之间的中间环节,把对准和定位功能收进光学件本身。
共同的图纸陷阱是特征的位置公差标注基准。打孔的孔位、台阶的台肩、切边的轮廓,相对于透镜光轴的位置关系才是光路对准的依据。若标注在基底背面或外圆上,加工时没问题,装调时基准就对不上。我们在图纸评审时通常会先确认这几个特征是否共享同一个光轴基准,共享意味着可在一次装夹或一套工装体系内完成,基准链短、累积误差可控;若分别标注在不同工艺基准上,沟通重点就变成如何在加工流程中建立转换关系。这中间不少细节要根据具体图纸来定,我们也不敢说每种情况都有现成答案。
材料选择最终服从于基准链的稳定性:K9够用不必上石英,氟化钙能避开打孔就尽量避开,浮法玻璃只在它不拖累基准精度的场景里出场。
图纸阶段建议核对:
打孔:孔轴与光轴的夹角公差是否明确?孔壁崩边或微裂纹的验收标准是否与材料匹配?
台阶:深度公差和台肩面对光轴的垂直度,是否足以替代原有机械调整环节?
切边:工序在抛光前还是抛光后,是否根据径厚比和面型要求确定?边缘是否需要二次处理?
基准统一:所有异形特征是否相对于同一个光轴基准标注?若不是,加工流程中如何建立转换?
左利亚光电位于长春,做光学元件与激光配件的定制加工。上面这些关于打孔、台阶、切边在 K9、石英、氟化钙、浮法玻璃上的讨论,更多是我们日常加工中积累的一些经验,未必覆盖所有设计场景。如果您的图纸里有拿不准的异形特征,欢迎在图纸阶段和我们一起对一对验收标准,早一点聊,总比样品做出来再讨论“能不能修”要从容一些。